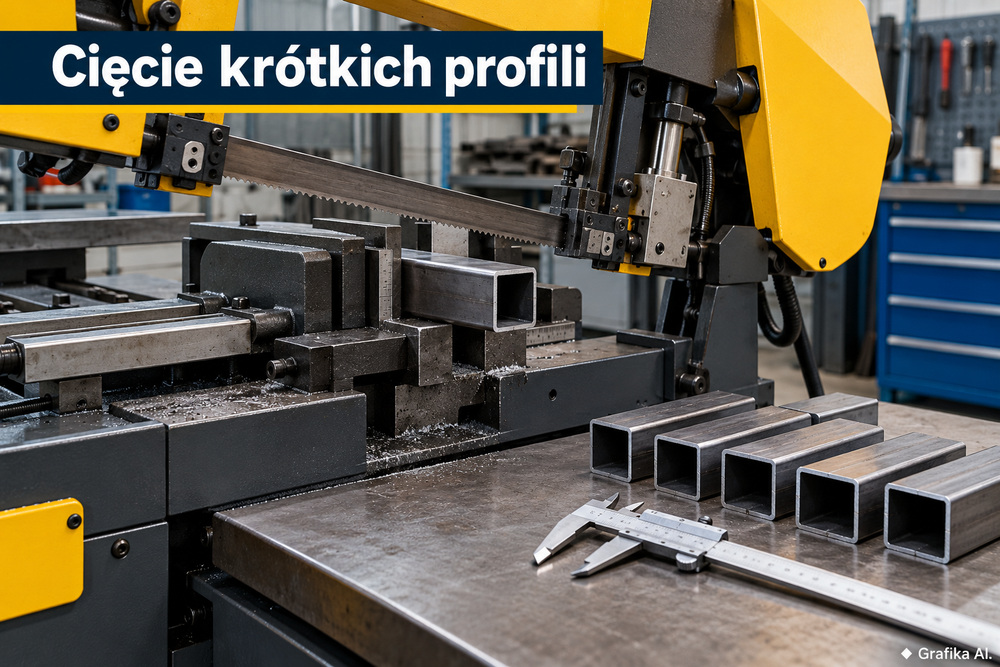
Cięcie krótkich odcinków profili na przecinarce taśmowej – jak ograniczyć straty materiału i czas ustawiania?
Przy cięciu krótkich odcinków profili stalowych największy koszt często nie wynika z samej pracy taśmy. Powstaje wcześniej: podczas odmierzania kolejnych elementów, poprawiania ustawienia ogranicznika i odrzucania końcówek, których nie da się już bezpiecznie zamocować. Przy serii kilkudziesięciu detali nawet niewielki błąd długości potrafi oznaczać konieczność ponownego cięcia, a źle zaplanowany rozkrój pozostawia materiał, którego nie można wykorzystać w następnym zleceniu.
Oszczędność materiału i czasu na przecinarce taśmowej zaczyna się od trzech rzeczy: prawidłowego obliczenia rozkroju, powtarzalnego bazowania profilu i stabilnego zamocowania. Dopiero później przychodzi pora na przyspieszanie posuwu czy zmianę parametrów skrawania. Szczególnie przy profilach cienkościennych próba skrócenia cyklu za wszelką cenę kończy się często odkształconą ścianką, ukośnym cięciem albo wykruszeniem zębów taśmy.
Rozkrój profili: jak policzyć rzeczywiste straty materiału?
Podstawowym błędem przy planowaniu krótkich odcinków jest dzielenie długości sztangi wyłącznie przez długość gotowego elementu. Takie działanie pomija szerokość rzeczywistego rzazu, wyrównanie czoła materiału oraz resztkę niezbędną do bezpiecznego mocowania. Przy produkcji jednostkowej różnica bywa niewielka. Przy kilkuset elementach staje się już widoczna w rozliczeniu zużycia stali.
Przykład obliczeniowy, przy założonych, a nie uniwersalnych parametrach: z profilu o długości 6000 mm trzeba wykonać odcinki po 120 mm. Przyjmijmy rzeczywisty rzaz 1,5 mm, wyrównanie czoła zużywające 3 mm materiału oraz założoną na potrzeby kalkulacji resztkę uchwytową 100 mm. Ta ostatnia wartość nie jest zaleceniem dotyczącym mocowania – jej dopuszczalność i faktyczną wymaganą długość trzeba ustalić na podstawie DTR konkretnej przecinarki, geometrii imadła i zastosowanego osprzętu.
Jeżeli po wyrównaniu czoła wykonujemy 48 cięć oddzielających 48 gotowych elementów od pozostałej części sztangi, bilans wygląda następująco:
- Gotowe elementy: 48 × 120 mm = 5760 mm.
- Strata na rzaz: 48 × 1,5 mm = 72 mm.
- Wyrównanie czoła: 3 mm.
- Pozostałość: 6000 − 5760 − 72 − 3 = 165 mm.
- Wykorzystanie długości sztangi w gotowych elementach: 96%.
W tym wariancie pozostaje 165 mm materiału, czyli więcej niż przyjęta do obliczeń resztka 100 mm. Kolejny element wymagałby jednak 120 mm długości użytkowej i następnego rzazu 1,5 mm, pozostawiając jedynie 43,5 mm. Przy założeniu konieczności zachowania 100 mm części uchwytowej taki ostatni odcinek nie może zostać wykonany w opisany sposób. Gdyby konstrukcja maszyny i dopuszczone mocowanie pozwalały bezpiecznie wykorzystać krótszą pozostałość, wynik rozkroju należałoby przeliczyć ponownie.
W obliczeniach trzeba też rozróżnić grubość taśmy od szerokości rzazu. Taśma o grubości 0,9 mm nie musi wykonywać rzazu o szerokości 0,9 mm. Na rzeczywistą szerokość szczeliny wpływają między innymi rozwarcie zębów, geometria ostrza i warunki prowadzenia taśmy. Wartość do kalkulacji należy ustalić na podstawie danych narzędzia i zweryfikować podczas próbnego cięcia.
Najwięcej materiału da się odzyskać nie przez zmniejszanie rzazu za wszelką cenę, lecz przez łączenie zamówień o różnych długościach w jeden plan rozkroju. Jeżeli po wycięciu elementów 120 mm pozostaje odcinek 165 mm, można rozważyć przeznaczenie go do innego zamówienia. Warunek jest prosty: po uwzględnieniu kolejnego rzazu musi zostać zachowana możliwość bezpiecznego zamocowania materiału albo zastosowania zatwierdzonego sposobu jego wykorzystania.
W praktyce plan rozkroju powinien zawierać długość surowca, gatunek i przekrój profilu, liczbę detali, ich długości, rzaz, naddatek na wyrównanie, kolejność cięć i przewidywaną pozostałość. Przy produkcji mieszanej najlepiej najpierw grupować materiały według gatunku, przekroju i wymagań dotyczących taśmy, a następnie optymalizować długości. Łączenie podobnych wymiarowo, ale różnych gatunkowo profili bez sprawdzenia parametrów skrawania może oszczędzić jedno przezbrojenie kosztem szybszego zużycia ostrza.
Optymalizacja komputerowa ma sens przy wielu długościach i powtarzalnych zamówieniach. Przy pięciu jednakowych elementach wystarczy prawidłowo przygotowana karta rozkroju. Program nie naprawi natomiast błędnego założenia dotyczącego minimalnej długości bezpiecznego mocowania – może jedynie bardzo dokładnie policzyć niewykonalny plan.
Ogranicznik długości, bazowanie i mocowanie – gdzie naprawdę znika czas?
Jeżeli operator przed każdym cięciem sięga po miarkę, ustawia profil i ponownie sprawdza wymiar, samo skrawanie przestaje być głównym składnikiem czasu cyklu. Przy seryjnym cięciu krótkich elementów bardziej opłaca się raz ustawić ogranicznik długości z powtarzalną bazą pomiarową, a następnie kontrolować pierwszą sztukę i okresowo weryfikować kolejne.
Ograniczniki nie są rozwiązaniem zarezerwowanym dla dużych automatów. Przykładowo przecinarka Pilous ARG 130 ma w wyposażeniu ogranicznik materiału, a PEGAS-GONDA 220×250 MAN-R również przewiduje ogranicznik pomiarowy. Nie oznacza to jednak, że każdy ogranicznik nadaje się do wszystkich długości, przekrojów i sposobów odcinania. Trzeba sprawdzić jego zakres, sztywność, sposób mocowania oraz zgodność z konkretnym modelem maszyny.
Rozważmy hipotetyczną serię 80 odcinków profilu 40 × 40 × 2 mm. Jeżeli powtarzalne odmierzanie i ustawianie każdego elementu zajmuje 20 sekund, daje to łącznie około 26 minut i 40 sekund. Gdy po prawidłowym ustawieniu ogranicznika samo pozycjonowanie zajmuje średnio 6 sekund, suma spada do 8 minut. Różnica wynosi 18 minut i 40 sekund przed uwzględnieniem czasu pierwszego ustawienia, kontroli wymiarów i ewentualnych korekt. Są to wartości przykładowe, nie deklarowane osiągi maszyny.
Takie usprawnienie ma sens, gdy długość elementu się powtarza, czoło bazowe jest prawidłowo przygotowane, a materiał stabilnie opiera się o ogranicznik. Jeżeli element ma duże zadziory, skrzywione czoło lub profil wygina się podczas dosuwania, powtarzalność ustawienia będzie pozorna. Ogranicznik nie zastępuje kontroli pierwszej sztuki ani właściwego sposobu mocowania.
Sprawdzona organizacja stanowiska powinna obejmować następującą kolejność:
- Przy zatrzymanej i zabezpieczonej zgodnie z DTR maszynie przygotować strefę mocowania, oczyścić powierzchnie bazowe i ustawić dopuszczony ogranicznik.
- Sprawdzić podparcie długiej części profilu oraz stabilność materiału w imadle.
- Wykonać cięcie próbne, a po całkowitym zatrzymaniu taśmy zmierzyć długość i prostopadłość pierwszego detalu.
- Wprowadzić niezbędną korektę ustawienia przy zabezpieczonej maszynie, a następnie rozpocząć serię.
- Kontrolować wymiar po zmianie sztangi, wymianie taśmy, zmianie ustawienia lub zauważeniu pogorszenia jakości cięcia.
Osobnego podejścia wymagają profile cienkościenne. Mocne dokręcenie imadła do rury prostokątnej o ściance 1–2 mm może spowodować jej spłaszczenie, zwłaszcza gdy szczęki naciskają na podatną, szeroką ściankę. Zbyt słaby docisk prowadzi natomiast do przesunięcia materiału i drgań podczas skrawania.
Rozwiązaniem bywa zastosowanie odpowiednio ukształtowanych szczęk, podpór profilowych lub wkładek rozkładających nacisk na większą powierzchnię. Przyrząd musi być przewidziany albo dopuszczony do danego modelu przecinarki i konkretnego zastosowania. Nie należy traktować przypadkowego drewnianego klocka lub luźnej podkładki jako zamiennika prawidłowego uchwytu.
Podparcie rolkowe pomaga przede wszystkim wtedy, gdy długa sztanga wystaje poza stół maszyny. Rolki powinny znajdować się na właściwej wysokości, tak aby nie unosiły materiału z powierzchni bazowej. Przy krótkich detalach problemem staje się z kolei końcówka po stronie odcinanej. Nie wolno przytrzymywać jej ręką w pobliżu pracującej taśmy, obchodzić osłon ani wykonywać regulacji w strefie cięcia podczas ruchu narzędzia.
Nie istnieje jedna uniwersalna minimalna długość profilu, którą można bezpiecznie zamocować w każdej przecinarce. Decydują geometria imadła, położenie linii cięcia, dostępne podparcie, charakterystyka materiału i instrukcja producenta. Jeżeli końcówki nie da się stabilnie unieruchomić w przewidziany sposób, należy zmienić technologię lub zastosować inne, odpowiednio wyposażone urządzenie, zamiast wymuszać ostatnie cięcie.
Dobór taśmy i organizacja przezbrojeń bez pogorszenia jakości cięcia
Nawet dobrze przygotowany rozkrój i dokładny ogranicznik nie wystarczą, jeżeli taśma jest źle dobrana do profilu. Przy cienkich ściankach szczególnie istotna jest podziałka uzębienia, podawana w TPI, czyli liczbie zębów na cal. Zbyt duże odstępy między zębami mogą powodować szarpanie i zahaczanie o krawędź ścianki. Zbyt drobne uzębienie w grubszym materiale utrudnia odprowadzanie wiórów, zwiększa tarcie i może wydłużyć cięcie.
Przykładowo Bahco oferuje taśmy Sandflex Top Fabricator przeznaczone do rur i profili konstrukcyjnych, także z uzębieniem zmiennym. Oznaczenie 8/11 TPI wskazuje zmienną podziałkę zębów, a nie dwa ustawienia prędkości przecinarki. Dobór należy odnosić do rzeczywistego przekroju materiału, grubości ścianek, liczby ścianek jednocześnie znajdujących się w strefie skrawania oraz zaleceń producenta taśmy. Sam wymiar zewnętrzny profilu nie wystarcza do wyboru uzębienia.
Przy hipotetycznej zmianie z cięcia profilu stalowego 60 × 40 × 3 mm na rurę nierdzewną 30 × 30 × 1,5 mm pozostawienie wszystkich parametrów bez kontroli byłoby błędem. Zmieniają się materiał, geometria kontaktu z taśmą i warunki powstawania wióra. Trzeba sprawdzić zalecaną prędkość taśmy, podziałkę zębów, posuw i warunki chłodzenia. Za duży nacisk przy cienkiej ściance sprzyja deformacji i wyrywaniu zębów, a niewłaściwy dobór parametrów do stali nierdzewnej zwiększa ryzyko przegrzewania oraz przedwczesnego stępienia ostrza.
Chłodzenie powinno być dostosowane do narzędzia, materiału i konstrukcji urządzenia. Przykładowo Pilous ARG 130 występuje zarówno w odmianie bez układu chłodzenia, jak i w wersjach wyposażonych w taki układ. Nie ma więc podstaw, aby każdej przecinarce przypisywać identyczny sposób podawania emulsji. Przy maszynie z chłodzeniem trzeba kontrolować kierunek i ciągłość dopływu cieczy, jej stan oraz stężenie zgodnie z zaleceniami producentów urządzenia i środka chłodzącego. Nie należy samodzielnie dodawać przypadkowego chłodzenia do maszyny, która nie jest do tego przystosowana.
Przy krótkich seriach duże znaczenie ma także kolejność wykonywania zleceń. Jeżeli operator ma do przygotowania po 30 elementów z trzech gatunków materiału, zwykle bardziej opłaca się wykonać kolejno serie o wspólnych wymaganiach technologicznych niż mieszać detale wyłącznie według ich długości.
Przykładowy bilans czasu przezbrojeń pokazuje, dlaczego:
- Przy sześciu zmianach ustawienia trwających hipotetycznie po 7 minut stanowisko traci na przezbrojenia 42 minuty.
- Po uporządkowaniu kolejności zleceń i ograniczeniu liczby zmian do dwóch ten sam przyjęty czas jednostkowy daje 14 minut.
- Potencjalna oszczędność wynosi 28 minut, pod warunkiem że nie wydłuża to nadmiernie oczekiwania na pilne detale i nie wymaga dodatkowego transportu materiału.
Nie każde przezbrojenie da się wyeliminować. Zmiana geometrii profilu może wymagać innego ustawienia szczęk, a zmiana materiału – innej taśmy lub parametrów skrawania. Oszczędzanie czasu przez pomijanie wymaganej kontroli mocowania jest złym rachunkiem: jeden uszkodzony profil albo zerwana taśma może zniwelować korzyści z całej serii.
Przy planowaniu doposażenia przecinarki należy najpierw sprawdzić, czy dostępny jest kompatybilny ogranicznik, odpowiednie szczęki, podparcie rolkowe lub rozwiązanie do seryjnego podawania materiału. Informacje o konstrukcjach maszyn i osprzęcie można zestawić z ofertą dostawców, ale o dopuszczalności konkretnego przyrządu rozstrzygają dokumentacja techniczno-ruchowa oraz potwierdzenie producenta maszyny.
Najbardziej przydatna jest tutaj prosta karta ustawień dla powtarzalnego zlecenia, zawierająca:
- gatunek i pełne oznaczenie przekroju materiału;
- model przecinarki i identyfikację dopuszczonego oprzyrządowania;
- typ i podziałkę taśmy oraz parametry skrawania przyjęte zgodnie z zaleceniami;
- ustawienie ogranicznika i sposób bazowania;
- metodę podparcia, mocowania i kontroli odkształceń;
- wynik pomiaru pierwszej sztuki oraz wymaganą częstotliwość dalszej kontroli.
Karta nie zastępuje DTR ani oceny bezpieczeństwa stanowiska. Pozwala natomiast uniknąć ponownego ustalania tych samych parametrów, kiedy zamówienie wraca po kilku tygodniach. Przy serii kilku sztuk jej szczegółowe tworzenie może trwać dłużej niż samo cięcie. Przy regularnie powracających zleceniach staje się realnym narzędziem skracania przygotowania produkcji.
Nie ma też sensu inwestować od razu w automatyczny podajnik, jeżeli podstawowym problemem jest niestabilny ogranicznik albo luz na imadle. Najpierw trzeba wyeliminować błędy bazowania i mocowania. Dopiero gdy jakość oraz powtarzalność są opanowane, można rzetelnie porównać czas ręcznego podawania z kosztem dodatkowego wyposażenia.
FAQ – najczęstsze pytania o cięcie krótkich profili na przecinarce taśmowej
Jaka jest minimalna długość profilu możliwa do bezpiecznego odcięcia?
Nie ma jednej wartości dla wszystkich przecinarek. Minimalna długość pewnego zamocowania i dopuszczalna resztka wynikają z DTR maszyny, konstrukcji imadła, rodzaju materiału oraz zatwierdzonego oprzyrządowania. Jeżeli detal nie może być stabilnie zamocowany, nie należy wykonywać cięcia.
Jak obliczyć zużycie materiału przy seryjnym cięciu?
Należy zsumować długości gotowych detali, rzeczywistą stratę na każdym rzazie oraz naddatek na wyrównanie czoła, a następnie uwzględnić pozostałość wymaganą do bezpiecznego mocowania. Liczbę rzazów trzeba ustalić z rzeczywistej kolejności oddzielania elementów od sztangi.
Czy ogranicznik długości wystarczy, aby uzyskać powtarzalne elementy?
Nie. Potrzebne są również stabilne bazowanie, prawidłowy docisk, sprawna taśma i kontrola pierwszej sztuki. Nawet dokładnie ustawiony ogranicznik nie skompensuje odkształcania profilu ani luzów w imadle.
Jak dobrać taśmę do cienkościennych profili stalowych?
Należy dobrać podziałkę zębów do grubości ścianek i przebiegu kontaktu z materiałem, a następnie sprawdzić zalecenia producenta taśmy dotyczące gatunku stali, prędkości cięcia i posuwu. Nie należy wybierać uzębienia tylko na podstawie zewnętrznych wymiarów rury.
Czy można ciąć kilka profili jednocześnie?
Tylko wtedy, gdy producent przecinarki przewiduje taką pracę, a dopuszczone mocowanie zapewnia stabilność wszystkich elementów. Luźno zestawione profile mogą się przemieszczać, wpadać w drgania i uszkodzić taśmę. Oszczędność czasu nie uzasadnia pomijania wymagań mocowania pakietu.
Co sprawdzić jako pierwsze, gdy cięte elementy mają różne długości?
Najpierw czystość i stabilność powierzchni bazowych, ustawienie ogranicznika oraz ewentualne przemieszczenie materiału w imadle. Następnie prostopadłość cięcia, prowadzenie taśmy i stan uzębienia. Korekty wykonuje się wyłącznie przy zatrzymanej i odpowiednio zabezpieczonej maszynie, zgodnie z DTR.
Od czego zacząć ograniczanie strat i czasu ustawiania?
Od jednego powtarzalnego zlecenia. Zmierz rzeczywisty rzaz, zanotuj liczbę dobrych detali i długość pozostałości, sprawdź wymaganą długość mocowania w DTR oraz zmierz czas przygotowania i pojedynczego cyklu. Najpierw usuń błędy bazowania i mocowania, następnie uporządkuj listę rozkroju, a dopiero później rozważ zakup dodatkowego osprzętu.
Więcej informacji na: https://metcor.pl
Dodaj komentarz